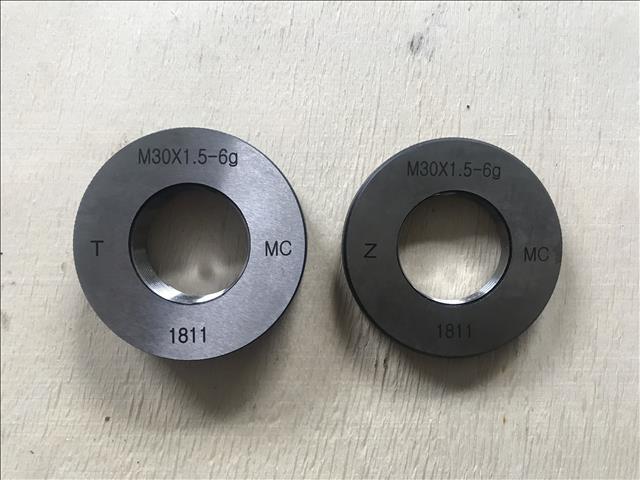
螺纹通止规也称为螺纹量规,分为螺纹塞规与螺纹环规两大类,塞规用于检测工件内螺纹,环规用于检测工件外螺纹,每一支量规包含通端(T)和止端(Z),是螺纹加工工序中用来快速判定螺纹尺寸是否合格的专用量具,广泛应用于机械零部件加工、紧固件生产、模具制造、液压配件、管道接头、汽车零部件、通用五金加工等行业。在螺纹批量生产质检环节,螺纹通止规使用便捷,不需要复杂计算,依靠旋合状态判定螺纹合格性,是螺纹加工车间最常用的专用检测量具。
螺纹通止规的检测原理基于螺纹最大实体要求。通端量规拥有完整牙型,用来控制工件螺纹的作用中径,通端需要能够顺畅旋入工件螺纹;止端量规牙型做简化处理,用来检测螺纹单一中径,止端旋入工件螺纹不能超过 2 个有效牙,以此判定螺纹中径是否在公差区间之内。普通公制螺纹、管螺纹、梯形螺纹、美制螺纹、锥管螺纹等不同螺纹类型,都有对应的通止规,不同螺纹标准对应不同牙型角、螺距、公差带。
原材料一般选用合金工具钢,经过淬火、回火处理,获得较高硬度,保证量规工作面耐磨,延长使用寿命。量规的螺纹牙型经过精密研磨加工,牙型轮廓、螺距、中径、大径、小径都严格按照对应螺纹标准加工,保证检测结果稳定。量规表面会做防锈处理,量具本体刻有规格、公差带代号、通止标识,方便操作人员快速识别规格。
螺纹通止规按照国家标准制造,普通螺纹量规执行 GB/T3934,55° 非密封管螺纹执行 GB/T10922,梯形螺纹、美制螺纹等对应各自标准。量规分不同公差等级,根据工件螺纹的公差带选用对应等级量规,例如 6H、6g、7H 等,工件螺纹精度越高,对应的量规制造公差越小,研磨加工要求更高。
螺纹通止规分为标准规格与非标定制两类。标准规格覆盖常规公制螺纹、标准管螺纹;非标螺纹、特殊螺距、特殊牙型、非标准大径小径的螺纹,可以按图纸定制对应通止规。量规外形结构根据规格区分,小规格塞规为双柄一体式,一端通端一端止端;大规格螺纹环规采用带手柄结构,方便操作。
使用时需要注意环境温度,温度变化会带来量规与工件的尺寸热胀冷缩,高精度检测建议在常温环境下操作。检测前清理工件螺纹与量规牙型,去除铁屑、毛刺、油污,异物卡在牙型之间会造成误判。旋合时依靠手力自然旋入,禁止使用扳手、工具强行拧入,强行施加外力会造成量规牙型磨损、变形,降低量规检测准确度。
使用完成后,清理牙型内部铁屑,擦拭干净,涂抹防锈油,放入专用量具盒存放,避免磕碰。螺纹通止规属于精密量具,需要定期校准,使用一段时间后,量规牙型磨损会改变尺寸,超出磨损极限后不能继续投入检测,防止批量工件误判。日常存放要避免磕碰、跌落,量规牙型磕碰损伤后,直接影响检测结果。螺纹通止规操作简单,检测效率高,适配大批量螺纹工件快速检验,是螺纹加工质量管控的基础量具。
 #484
 #486
 #490
 #491